
BASKI REHBERİ
PrusaSlicer’da destek üst Z boşluğu ve XY mesafesi farkı
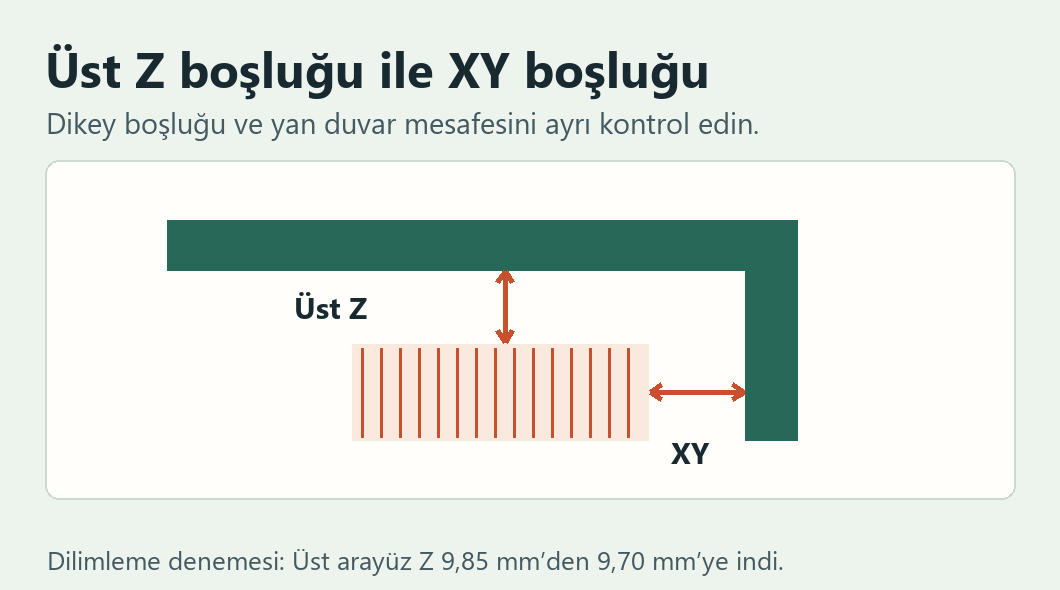
PrusaSlicer’da destek parçanın alt yüzeyine fazla yapışıyorsa Top contact Z distance ayarını kontrol edin. Bu ayar desteğin üstüyle modelin altı arasındaki dikey mesafeyi belirler. Destek, parçanın yan duvarına sürtüyorsa bakılacak ayar XY separation. İki boşluk farklı yüzeyleri etkilediği için ilk denemede yalnızca sorunla ilgili olanı değiştirin.
Üst Z boşluğu ile XY boşluğu nasıl ayrılır?
Raf gibi yatay bir çıkıntı altında duran destek, çıkıntının alt yüzeyine yaklaşır. Buradaki aralık dikeydir. Desteğin bir kolonun yanındaki mesafesi ise yataydır. Destek modelin üstünde başlıyorsa, desteğin altıyla o yüzey arasındaki boşluğu Bottom contact Z distance belirler. Bu üçüncü ayar, çıkıntının altındaki üst aralıktan farklı bir temas noktasını değiştirir. Prusa’nın destek mesafeleri kılavuzu.
0,15 mm ve 0,30 mm denemesinde ne gördük?
PrusaSlicer 2.9.7’de aynı L biçimli modeli, 0,4 mm nozül ve 0,20 mm model katmanıyla iki kez dilimledik. Modelin çıkıntısı 10 mm yüksekliğinde başlıyordu. Üst Z mesafesi 0,15 mm iken G-code’da en üst destek arayüzü Z 9,85 mm’deydi. Değeri 0,30 mm’ye çıkardığımızda son arayüz Z 9,70 mm’ye indi. Böylece destek yollarının modelden aşağı çekildiğini gördük. Bunlar G-code katman konumlarıdır. Parçaları basıp ayırma kuvvetini ölçmedik.
Daha büyük bir boşluk, desteği ayırmayı kolaylaştırabilir. Bunun karşılığında modelin ilk destekli çizgileri daha fazla sarkabilir. Küçük boşluk yüzeyi toparlayabilir ama aynı malzemeden destekle çalışırken ayırmayı zorlaştırabilir. Yazıcınızın katman yüksekliği, destek arayüzü ve malzemesi sonucu etkiler. Yukarıdaki iki değeri evrensel öneri yerine karşılaştırmanın koşulları olarak okuyun.
Çıkarma sırasında önce neyin takıldığını gözleyin. Destek kolonunun yan yüzü modelin duvarına sürtüyor ama üstteki temas rahatça ayrılıyorsa, daha büyük üst Z boşluğu yanlış bölgeyi değiştirecektir. Benzer şekilde sadece desteğin altı rafta iz bırakıyorsa, bakacağınız aralık alt temas mesafesidir. Bir parçanın aynı anda iki farklı noktada iz bırakması mümkündür. Her noktayı ayrı bir küçük denemeyle inceleyin ve sonuçları fotoğraflayın.
Arayüz katmanları, desteğin modele en yakın bölümüdür. Bir denemede arayüz katman sayısını değiştirirseniz sonuç artık sadece Z boşluğunun etkisini göstermez. Önce dikey aralığı karşılaştırın, sonra gerekiyorsa arayüz ayarını ayrı bir testte ele alın.
Kendi baskınızda nasıl deneyebilirsiniz?
- Çıkıntının en sorunlu kısmını içeren küçük bir test parçası seçin. Malzeme, sıcaklık ve yön aynı kalsın.
- Print Settings → Support material altında mevcut üst Z mesafesini not edin. Sadece bu değeri değiştirip tekrar dilimleyin.
- İlk destekli katmanı önizlemede bulun. Karşılaştırdığınız iki baskıda desteği çıkarırken alt yüzeyin nasıl göründüğünü ve parçaya ne kadar kuvvet gerektiğini kaydedin.
Yalnızca bir nesnede deneme yapmak istiyorsanız nesneye özel destek rehberindeki yaklaşımı kullanın. XY boşluğunu ikinci bir denemede ele alırsanız hangi değişikliğin sonucu etkilediğini ayırmak kolaylaşır.